
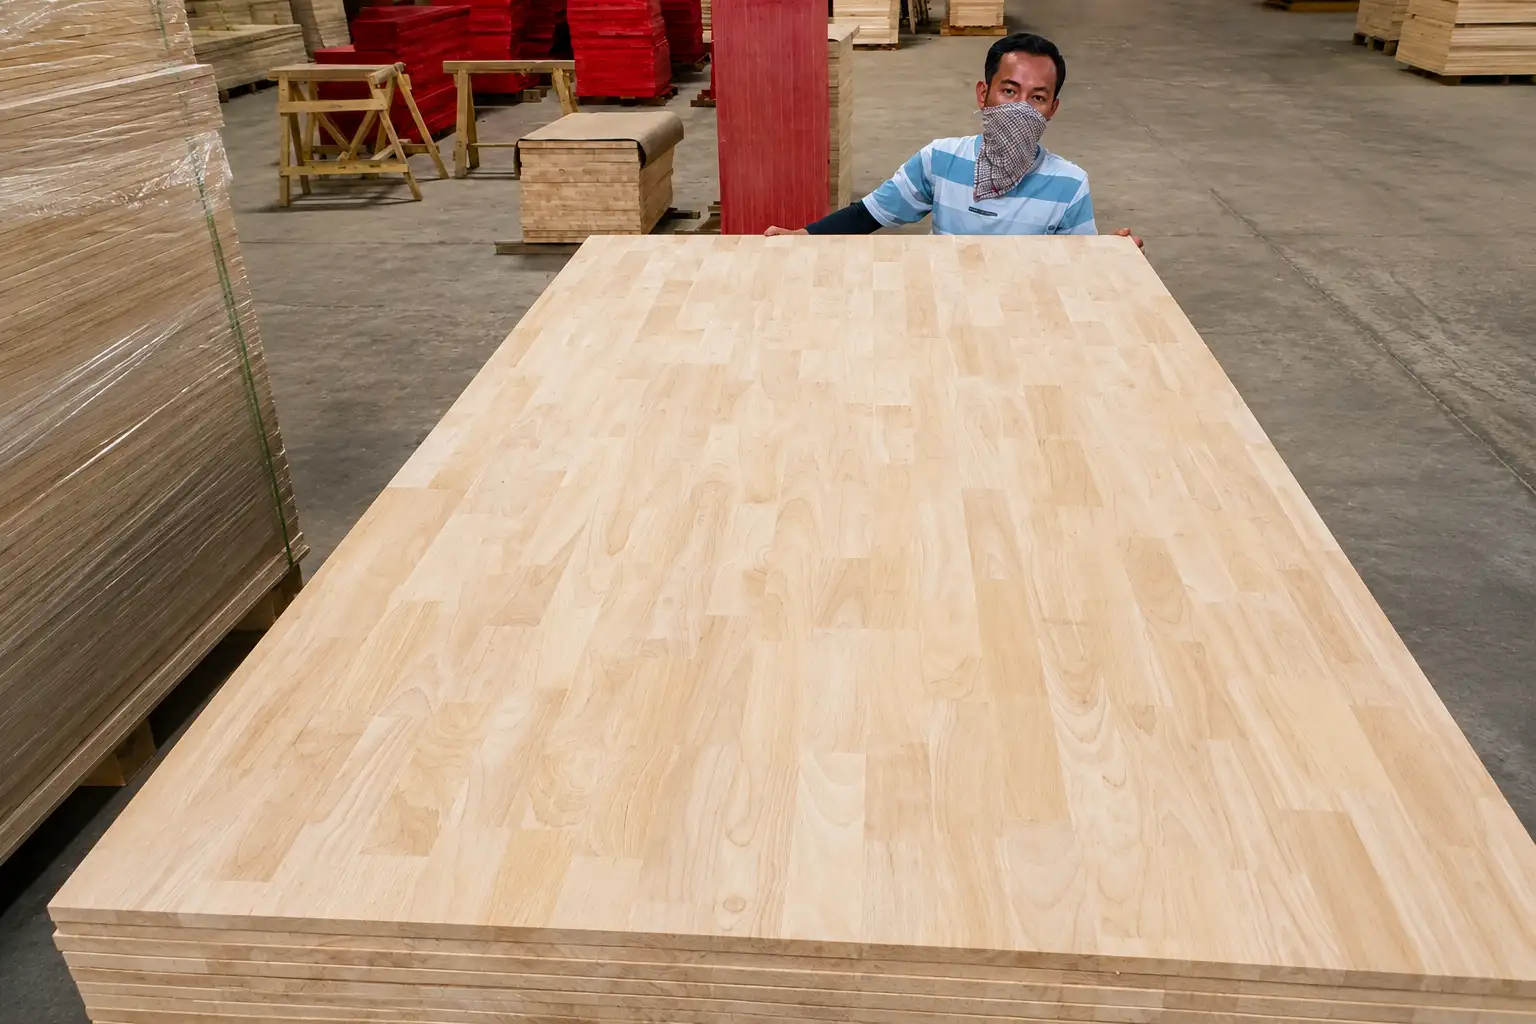
Ketika sebuah lembar papan FJL (Finger Joint Laminated) selesai dilaminasi, prosesnya belum berakhir di situ. Setiap papan masih harus melewati meja sortasi, tempat inspektor memeriksa permukaannya satu per satu untuk menentukan grade. Hasil sortasi inilah yang kemudian tertulis di label pengiriman sebagai Grade A, B, atau C, dan menjadi acuan bersama antara pabrik dan pembeli tentang tampilan visual yang akan mereka terima.
Bagi produsen mebel, kejelasan grade ini penting sekali. Salah menerka spesifikasi visual bisa berarti membeli papan Grade A yang mahal untuk bagian dalam laci yang toh akan tertutup rapat, atau sebaliknya, memesan Grade C untuk daun pintu utama yang seharusnya tampil mulus tanpa cacat. Panduan ini menjelaskan kriteria visual yang membedakan ketiga grade tersebut pada papan FJL Pinus dan Karet, termasuk bagaimana muka atas dan muka bawah papan bisa mendapat grade berbeda, serta bagaimana karakter alami masing-masing spesies kayu ikut membentuk hasil sortasi. Bila Anda baru mengenal produk ini secara umum, panduan lengkap kayu FJL bisa dibaca lebih dulu sebelum menentukan pilihan grade.
Mengapa grading FJL penting untuk industri furnitur dan kontraktor?
Grade papan menentukan lebih dari sekadar tampilan. Ia ikut menentukan jenis finishing apa yang paling masuk akal dipakai. Papan dengan permukaan mulus dan warna seragam biasanya diarahkan ke finishing natural clear coat, karena serat kayunya justru menjadi nilai jual utama. Papan dengan variasi warna lebih kontras atau bekas dempul kecil lebih cocok ditutup cat solid semacam duco atau dilapisi HPL, sehingga tampilan aslinya tidak perlu terlihat sama sekali.
Kesalahan memilih grade biasanya baru terasa di meja kerja tukang finishing. Papan Grade C yang dipaksakan untuk finishing natural clear akan butuh waktu dempul dan amplas jauh lebih lama, dan hasil akhirnya kadang tetap kurang rapi. Sebaliknya, memakai Grade A untuk komponen yang akan dicat solid adalah pemborosan anggaran, sebab keunggulan visualnya toh akan tertutup lapisan cat. Perencanaan yang tepat sejak tahap pemilihan grade dapat menekan pemborosan material hingga 20-30%, karena tim produksi tidak perlu memotong ulang bagian papan yang ternyata tidak sesuai standar tampilan yang diminta klien.
Mengenal standar kriteria visual: perbedaan grade A, B, dan C
Sebelum masuk ke detail masing-masing grade, ada satu istilah yang perlu dipahami lebih dulu: muka papan. Sebuah lembar FJL memiliki dua permukaan, atas dan bawah, dan keduanya bisa saja mendapat grade berbeda setelah disortasi. Kombinasi ini biasa ditulis, misalnya, A/A untuk kedua muka Grade A, A/B untuk muka atas Grade A dan muka bawah Grade B, atau B/C. Pembeli yang jeli bisa memanfaatkan kombinasi ini untuk menghemat biaya tanpa mengorbankan tampilan bagian yang terlihat.
Ada empat kriteria utama yang dipakai inspektor saat menyortasi papan FJL Pinus maupun Karet:
- Mata kayu sehat (live knot): tumbuh dari cabang yang masih hidup, menyatu kuat dengan serat di sekelilingnya, dan tidak mudah lepas.
- Mata kayu mati (dead knot): berasal dari cabang yang sudah mati sebelum kayu ditebang, biasanya berwarna lebih gelap, kadang berlubang kecil di tengahnya, dan berisiko retak atau lepas seiring waktu.
- Variasi warna serat (color matching): tingkat keseragaman warna antar potongan kayu yang disambung dalam satu lembar papan.
- Bekas dempul (filler): tambalan kecil pada retakan atau lubang jarum yang dilakukan sebelum proses finishing.
Tabel berikut merangkum bagaimana keempat kriteria itu diterapkan pada masing-masing grade.
| Kriteria | Grade A | Grade B | Grade C |
|---|---|---|---|
| Mata kayu | Bebas mata kayu mati, lubang jarum, atau retak | Boleh ada mata kayu sehat berukuran kecil yang menyatu kuat | Boleh ada mata kayu mati berukuran kecil |
| Variasi warna | Sangat seragam (color matched) | Ada sedikit variasi warna alami antar bilah | Variasi warna lebih kontras |
| Bekas dempul | Tidak ada dempul yang menonjol | Minimal, tidak mengganggu tampilan | Boleh ada bekas dempul halus |
| Kekuatan laminasi | Setara di semua grade (MC 10-12%) | Setara di semua grade (MC 10-12%) | Setara di semua grade (MC 10-12%) |
| Rekomendasi finishing | Natural clear coat | Natural dengan sentuhan rustic | Cat solid (duco) atau HPL |
Grade A: kualitas muka sempurna untuk finishing natural clear
Grade A adalah tingkatan paling tinggi dari sisi tampilan. Permukaannya bebas dari mata kayu mati, retak, maupun lubang jarum. Warna serat antar bilah sambungan dijaga seseragam mungkin, sehingga saat difinishing dengan pelapis natural clear coat, sambungan finger joint nyaris tidak terlihat mencolok dan seratnya tampil sebagai satu kesatuan yang rapi.
Karena kualitas tampilannya, Grade A biasanya dialokasikan untuk komponen yang paling sering dilihat dan disentuh: top meja makan, daun pintu utama, atau panel dinding di ruang tamu. Pemilihan grade A sangat direkomendasikan saat merencanakan aplikasi papan FJL untuk interior dan mebel bernilai tinggi seperti top meja eksekutif, tempat serat kayu memang sengaja ditonjolkan sebagai elemen estetika utama.
Grade B: toleransi mata kayu sehat untuk estetika alami berkarakter
Grade B masih tampil rapi, hanya saja toleransinya sedikit lebih longgar dibanding Grade A. Mata kayu sehat berukuran kecil boleh muncul, selama menyatu kuat dengan serat di sekitarnya dan tidak menunjukkan tanda akan lepas. Variasi warna antar bilah sambungan juga sedikit lebih terlihat, meski masih dalam batas wajar.
Pertanyaan yang sering muncul soal Grade B adalah apakah mata kayu di dalamnya berisiko lepas atau pecah. Selama mata kayu tergolong live knot yang menyatu erat dengan struktur kayu di sekelilingnya, risiko itu relatif kecil. Karakter inilah yang justru dicari sebagian pembeli, karena memberi kesan serat alami yang lebih hidup dibanding permukaan yang terlalu polos. Grade B kerap dipilih untuk mebel bergaya rustic, desain minimalis yang sengaja menonjolkan serat alami, atau bagian samping furnitur yang tetap terlihat namun bukan fokus utama pandangan.
Grade C: solusi ekonomis untuk komponen non-visual dan finishing solid cat duco
Grade C punya variasi warna yang lebih kontras, kadang ada bekas dempul halus, dan mata kayu mati berukuran kecil masih bisa ditemukan di permukaannya. Dari sisi tampilan, inilah grade paling sederhana. Tapi penting dipahami: perbedaan grade adalah persoalan visual, bukan indikasi kelemahan struktur. Meskipun tampilannya berbeda pada Grade C, kekuatan konstruksi sambungan finger joint dan laminasi perekat tetap terjamin kokoh, karena kadar kelembapan dijaga di angka MC 10-12% dan kekuatan lem yang dipakai sama persis dengan Grade A maupun B.
Karena alasan itulah Grade C sangat cocok untuk komponen yang tidak akan pernah dilihat langsung, seperti rangka dalam sofa atau dasar laci, maupun permukaan yang memang direncanakan dilapisi cat solid atau HPL. Anggaran yang dihemat dari memilih Grade C untuk bagian tersembunyi bisa dialihkan ke bagian yang benar-benar butuh tampilan terbaik.
Penerapan grading pada FJL Pinus (Pinewood) vs FJL Karet (Rubberwood)
Meski sistem grading A, B, C berlaku untuk keduanya, karakter alami Pinus dan Karet membuat hasil sortasi terlihat cukup berbeda di lapangan. Kayu Pinus punya serat khas bergelombang dan mata kayu alami yang cenderung lebih banyak muncul, mengingat pohon pinus memang tumbuh dengan banyak cabang. Standar Grade A pada Pinus, dengan begitu, adalah hasil pemilahan ketat dari bahan baku yang secara alami lebih banyak mengandung mata kayu.
Kayu Karet punya karakter yang agak berlawanan. Warnanya cenderung terang dan lebih seragam, seratnya halus, dan kemunculan mata kayunya jauh lebih minim. Proporsi Grade A pada FJL Karet biasanya lebih mudah dicapai dibanding Pinus, meski standar visual yang dipakai untuk menentukan grade tetap sama.
Perbedaan karakter dasar ini membuat tim sortasi menaruh penekanan yang tidak identik pada kedua spesies. Pada Pinus, perhatian utama ada pada ukuran dan kondisi mata kayu, apakah live knot atau dead knot. Pada Karet, perhatian lebih banyak tertuju pada keseragaman warna antar bilah, karena di sinilah variasi paling sering muncul. Jadi, Grade A pada Pinus tidak akan terlihat sama persis dengan Grade A pada Karet. Keduanya sama-sama bebas dari cacat mayor, tapi karakter serat dan warnanya tetap khas masing-masing spesies.
Panduan praktis memilih grade FJL sesuai anggaran proyek mebel Anda
Salah satu strategi yang paling sering dipakai produsen mebel berpengalaman adalah mix grade, yaitu memesan papan dengan kombinasi muka berbeda, seperti A/B. Muka atas yang akan terlihat memakai Grade A, sementara muka bawah yang tersembunyi cukup Grade B. Hasilnya, tampilan akhir tetap sempurna dari sisi yang dilihat, tapi biaya materialnya lebih efisien dibanding memesan A/A penuh.
Untuk menentukan kombinasi yang tepat, ada baiknya memikirkan dulu jenis produk dan pasarnya. Furnitur ekspor yang menyasar pasar dengan standar visual ketat biasanya membutuhkan proporsi Grade A lebih tinggi. Interior kafe atau ruang komersial yang mengejar kesan hangat dan alami sering justru cocok dengan Grade B. Proyek perumahan massal, tempat volume dan efisiensi biaya jadi prioritas, bisa memanfaatkan kombinasi B/C secara lebih leluasa tanpa mengorbankan fungsi.
Apa pun kombinasi grade yang dipilih, satu hal yang tidak boleh ditawar adalah kepastian kadar air. Semua grade FJL, baik Pinus maupun Karet, sama-sama dijaga pada MC 10-12%. Kadar air yang tidak stabil adalah penyebab utama papan melengkung setelah dipasang, terlepas dari seberapa bagus tampilan grade-nya. Papan FJL sendiri tersedia dalam panjang 120, 180, dan 240 cm, lebar 30 sampai 120 cm, dan tebal 15 sampai 40 mm, sehingga cukup fleksibel disesuaikan dengan kebutuhan komponen mebel yang berbeda-beda. Jika Anda telah menentukan kebutuhan grade dan membutuhkan ukuran custom, silakan cek katalog ukuran dan harga FJL grosir kami.
Jaminan kontrol kualitas inspeksi FJL di Modern Solid Wood
Konsistensi grade antar pengiriman hanya bisa dijaga lewat prosedur sortasi yang disiplin. Di fasilitas pabrik Modern Solid Wood yang berlokasi di Gresik, Jawa Timur, setiap lembar papan FJL Pinus dan Karet melewati sortasi manual sebelum dikemas, didampingi pengujian kadar kelembapan menggunakan moisture meter untuk memastikan angka MC tetap berada di rentang 10-12%.
Produsen furnitur dan kontraktor yang sudah bekerja sama dengan Modern Solid Wood, seperti Aris Lesmana dan Rudi Erwandi, maupun mitra sourcing dari luar negeri seperti Minji Park dan Takeshi Mori, kerap menyoroti presisi grade, ketepatan waktu pengiriman, dan stabilitas kelembapan sebagai alasan mereka bertahan memakai produk ini untuk proyek domestik maupun ekspor.
Bagi pembeli yang masih ragu menentukan spesifikasi, Modern Solid Wood membuka layanan konsultasi spesifikasi custom, termasuk kesempatan meninjau langsung fasilitas produksi di Gresik. Tim CS bisa dihubungi di 0852-5157-5007 atau lewat email modernsolidwood.id@gmail.com untuk mendiskusikan kebutuhan grade dan ukuran sesuai proyek mebel Anda.