
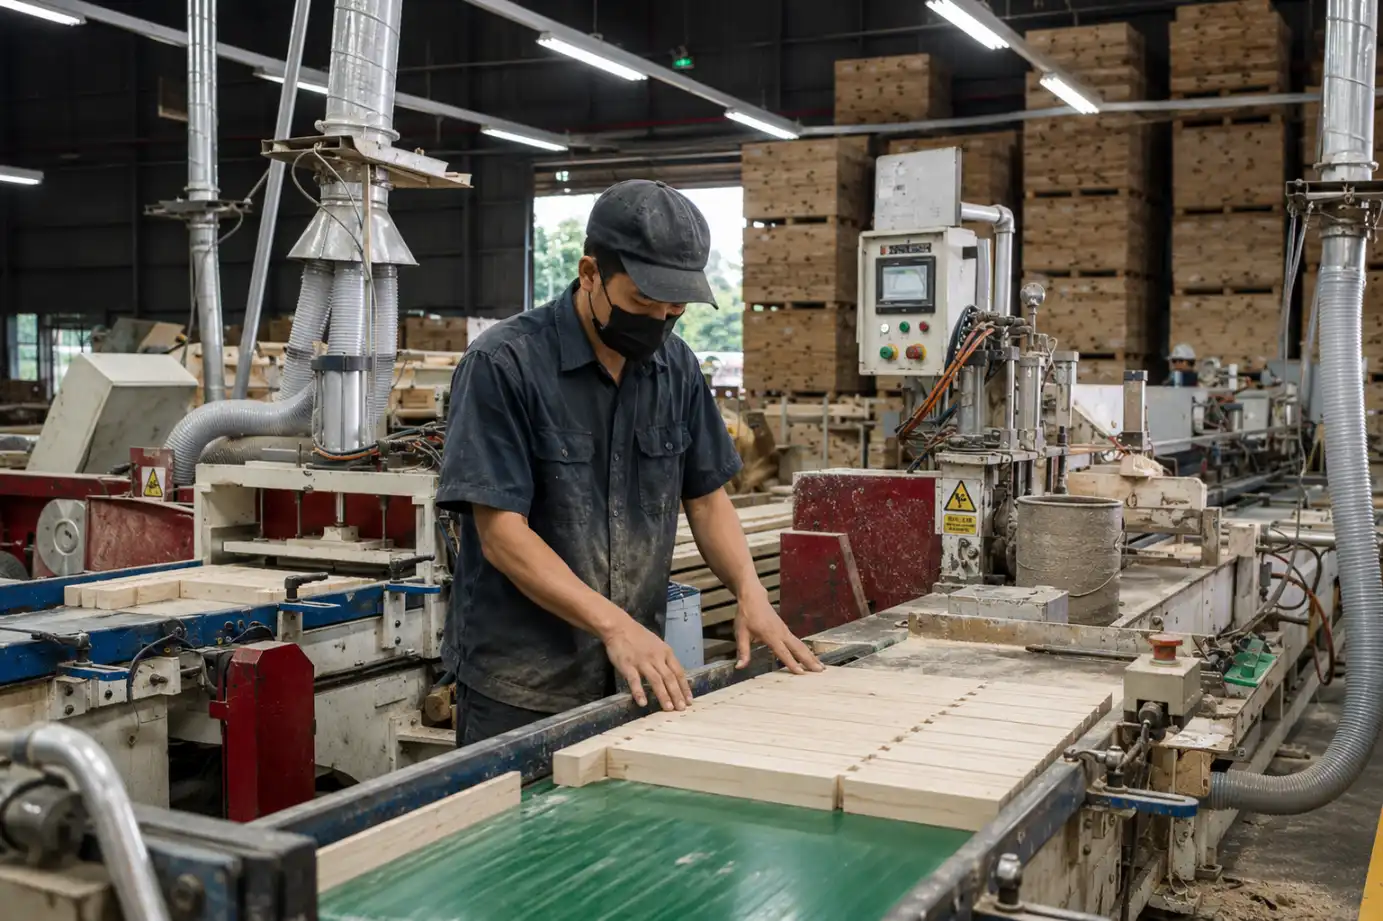
Papan kayu Finger Joint Laminated (FJL) yang stabil, tidak melengkung, dan presisi di setiap sisinya bukan hasil kebetulan. Kestabilan itu ditentukan oleh urutan proses manufaktur yang dijaga ketat, mulai dari pemilahan balok kayu mentah, pengeringan di dalam oven kiln, pembentukan sambungan jemari, sampai laminasi dan pengamplasan akhir. Setiap tahap saling mengunci satu sama lain: kayu yang belum kering sempurna akan membuat sambungan lemah, dan sambungan yang longgar akan membuat papan pecah saat dipotong ulang di bengkel furnitur.
Artikel ini menguraikan lima tahapan utama produksi papan FJL di pabrik, dari balok kayu gergajian (sawn timber) hingga papan siap kirim. Pembahasan akan banyak menyinggung sambungan jemari (finger joint) sebagai elemen penghubung antar-elemen kayu pendek. Bila Anda ingin memahami lebih dulu konstruksi dasar papan FJL dan bentuk sambungannya secara umum, halaman tersebut membahasnya secara khusus. Di sini, fokusnya adalah bagaimana proses itu benar-benar dijalankan di lantai produksi.
1. Seleksi bahan baku dan pemilahan balok kayu mentah (sawn timber)
Kayu yang masuk ke pabrik datang dalam bentuk balok gergajian, biasanya dari jenis pinus atau karet. Sebelum masuk tahap berikutnya, setiap balok diperiksa satu per satu. Operator memperhatikan kerapatan serat, arah serat, dan keseragaman warna kayu, karena elemen-elemen kecil yang nanti disambung harus punya karakteristik serat yang relatif mirip. Kalau dibiarkan campur aduk, hasil laminasi akan menunjukkan perbedaan warna dan tekstur yang cukup mencolok pada permukaan papan jadi.
Balok yang lolos pemeriksaan dipotong menggunakan rip saw menjadi elemen-elemen berukuran lebih kecil, biasanya berbentuk batang panjang dengan penampang persegi. Pemotongan awal ini punya alasan teknis yang sederhana: kayu gergajian utuh yang masih tebal dan lebar butuh waktu jauh lebih lama untuk kering merata sampai ke bagian inti, dan risiko retak permukaan jauh lebih tinggi dibanding elemen kecil. Dengan memecah balok menjadi potongan kecil lebih dulu, udara panas di dalam oven kiln bisa menembus serat kayu lebih merata, dan waktu pengeringan jadi lebih terkontrol.
Elemen kecil ini nantinya juga lebih mudah diperiksa cacatnya satu per satu. Tahap pemeriksaan cacat itu sendiri baru dilakukan setelah kayu benar-benar kering, bukan pada tahap pemotongan awal ini.
2. Pengeringan kiln drying: kunci utama mencapai MC 10-12%
Setelah dipotong menjadi elemen kecil, kayu masuk ke ruang pengeringan oven atau kiln drying chamber. Target akhirnya bukan sekadar kayu yang terasa kering di permukaan, melainkan kadar air atau moisture content (MC) yang berada tepat di kisaran 10-12%. Angka ini bukan angka sembarangan. Kayu yang dilaminasi pada MC di atas 15% masih menyimpan uap air dalam jumlah signifikan di dalam seratnya, dan uap air itu akan terus keluar perlahan setelah papan jadi, membuat papan menyusut, melengkung, atau retak di sepanjang garis lem beberapa bulan setelah dipasang.
Untuk iklim Indonesia yang lembap, MC 10-12% dianggap ideal karena mendekati equilibrium moisture content, yaitu titik kelembapan kayu pada kondisi ruangan ber-AC atau lingkungan indoor pada umumnya. Standar ini juga relevan untuk kebutuhan ekspor ke negara dengan iklim empat musim seperti Jepang dan Korea Selatan, tempat kelembapan udara dalam ruangan cenderung lebih rendah dibanding kondisi tropis.
Di dalam kiln drying chamber, suhu dan kelembapan udara diatur secara bertahap. Pada fase awal, suhu dijaga relatif rendah dengan kelembapan tinggi agar air permukaan menguap perlahan, tanpa membuat permukaan kayu mengeras lebih dulu dibanding bagian dalamnya (kondisi yang dikenal sebagai case hardening). Seiring waktu, suhu dinaikkan dan kelembapan udara diturunkan bertahap, mendorong air dari bagian inti kayu keluar menuju permukaan. Elemen kayu yang lebih tebal otomatis membutuhkan waktu pengeringan lebih panjang dibanding elemen tipis, karena jarak yang harus ditempuh uap air dari inti ke permukaan lebih jauh.
Pengecekan MC tidak dilakukan sekali di akhir proses saja. Operator menggunakan moisture meter digital dengan menusukkan dua elektroda ke permukaan kayu pada beberapa titik sampel dalam satu tumpukan (stack), termasuk titik-titik di posisi tengah tumpukan yang biasanya paling lambat kering. Kayu baru dikeluarkan dari oven setelah pembacaan di berbagai titik sampel itu konsisten berada pada rentang 10-12%, bukan hanya berdasarkan satu titik pengukuran saja.
3. Pemotongan cacat dan pembuatan sambungan finger joint
Kayu yang sudah kering pada MC target kemudian diperiksa ulang secara visual, kali ini untuk mencari cacat alami yang tidak boleh ikut masuk ke tahap laminasi: mata kayu yang membusuk, retak akibat proses pengeringan, kantong resin, atau bagian dengan serat terlalu miring. Bagian-bagian ini dipotong dan dibuang melalui proses defect cutting, mengikuti tanda yang sudah ditentukan operator saat pemeriksaan.
Sisa elemen kayu yang bersih dari cacat itu umumnya masih pendek-pendek, jauh dari panjang papan FJL yang dijual. Di sinilah pemilahan bahan baku sejak awal memberi efek langsung: elemen dengan kerapatan yang seragam akan menghasilkan sambungan finger joint yang lebih konsisten, karena mesin finger joint bekerja dengan tekanan dan kecepatan potong yang sama untuk semua elemen yang lewat. Kriteria mutu kayu semacam ini, khususnya untuk pinus dan karet, dibahas lebih rinci pada sistem grading kayu FJL.
Elemen pendek yang sudah bersih ini masuk ke mesin finger joint shaper. Mesin memotong ujung setiap elemen membentuk profil gerigi kecil yang saling mengunci, mirip jari-jari tangan yang dikaitkan, karena itulah sambungan ini disebut finger joint. Profil gerigi dipotong dengan pisau spindle shaper yang tingkat presisinya menentukan seberapa rapat dua elemen bisa saling masuk. Semakin presisi potongan gerigi, semakin luas bidang kontak antar-kayu, dan semakin kuat sambungan setelah direkatkan.
Lem diaplikasikan pada permukaan gerigi setelah profil terbentuk, lalu dua ujung elemen ditekan bersama menggunakan longitudinal press, membentuk satu strip kayu yang jauh lebih panjang dari elemen aslinya. Penyambungan memanjang ini dilakukan lebih dulu, sebelum laminasi melebar, karena strip panjang inilah yang nantinya dijajarkan sisi-menyisi untuk membentuk lebar papan. Kalau urutannya dibalik, sambungan finger joint pada tiap strip akan sulit disejajarkan rapi setelah papan sudah melebar.
4. Proses laminasi melebar (edge gluing) dan penekanan press hidrolik
Strip panjang hasil finger joint dijajarkan sisi ke sisi untuk membentuk lebar papan sesuai kebutuhan, dari panel sempit sampai board selebar 120 cm. Sisi memanjang tiap strip lebih dulu diratakan dengan mesin planer, lalu diolesi lem secara merata di seluruh permukaan yang akan bersentuhan dengan strip di sebelahnya. Perekat yang dipakai untuk laminasi FJL umumnya berbasis polyurethane atau perekat tahan air kelas D3/D4, kategori yang dirancang tahan terhadap paparan kelembapan ruangan dalam jangka panjang tanpa mengalami delaminasi, yaitu lem yang terlepas dari kayu.
Setelah lem diolesi, strip-strip itu disusun berjajar dan masuk ke mesin press hidrolik. Tekanan tinggi diberikan secara merata di sepanjang permukaan papan supaya tidak ada celah udara yang tersisa di antara strip, karena celah sekecil apa pun bisa menjadi titik lemah yang membuat papan pecah di kemudian hari, terutama saat dipotong ulang oleh produsen furnitur. Papan ditahan dalam kondisi tertekan sampai lem mengeras (curing time) sebelum dilepas dari cetakan press.
Kombinasi tekanan yang merata dan waktu curing yang cukup inilah yang membedakan papan FJL dengan sambungan rapat sempurna dari papan yang garis lemnya masih terlihat atau terasa saat diraba. Tahap ini juga yang paling sering menentukan apakah sebuah pabrik benar-benar mengontrol produksinya sendiri, atau sekadar merakit papan dari bahan setengah jadi yang dibeli dari pihak lain.
5. Pengamplasan kalibrasi (sanding) dan kontrol kualitas akhir (QC)
Papan yang keluar dari press hidrolik masih punya permukaan yang belum rata sepenuhnya; sedikit perbedaan ketebalan antar-strip adalah hal biasa pada tahap ini. Untuk meratakannya, papan melewati mesin wide belt sander, yang mengamplas kedua sisi papan secara bertahap sampai ketebalannya seragam di seluruh permukaan, dengan toleransi yang dijaga di bawah 0,5 mm.
Setelah pengamplasan, papan diperiksa ulang oleh tim QC: kelurusan tepi papan, kerataan permukaan (apakah ada bagian yang melengkung atau bergelombang), serta pengukuran ulang MC pada beberapa titik untuk memastikan kadar air tidak berubah selama proses laminasi dan sanding. Papan yang lolos pemeriksaan ini baru dipotong pinggirnya (trimming) agar ukurannya sesuai standar.
| Dimensi | Variasi ukuran |
|---|---|
| Panjang | 120 cm / 180 cm / 240 cm |
| Lebar | 30 cm – 120 cm |
| Tebal | 15 mm – 40 mm |
| Kadar air (MC) | 10% – 12% |
Papan yang sudah lolos kontrol kualitas ini adalah bahan setengah jadi yang siap diolah lebih lanjut oleh produsen mebel atau kontraktor interior, baik untuk top meja, panel dinding, maupun komponen furnitur lain. Pembahasan mengenai aplikasi interior dan furnitur dari papan FJL ini dibahas lebih detail secara terpisah, termasuk cara memotong dan mengolahnya di lokasi proyek.
Fasilitas produksi dan jaminan presisi di pabrik Modern Solid Wood Gresik
Seluruh tahapan di atas berlangsung dalam satu alur produksi yang dikendalikan langsung oleh Modern Solid Wood di fasilitas pabrik yang berlokasi di Jl. Raya Bungah, Dukuh No. 20 RT. 22A RW. 8, Desa Bungah, Kec. Bungah, Kab. Gresik, Jawa Timur 61152. Karena seluruh proses dari pengeringan sampai laminasi berada di satu lokasi yang sama, kontrol kualitas antar-tahap bisa dilakukan tanpa jeda waktu pengiriman bahan setengah jadi dari pihak ketiga, yang sering menjadi titik lemah pada pabrik yang hanya merakit produk dari pemasok lain.
Kapasitas produksi pabrik ini melayani kebutuhan domestik, baik dari produsen furnitur maupun kontraktor interior, sekaligus permintaan ekspor berstandar presisi tinggi ke Jepang, Korea Selatan, Australia, dan Uni Emirat Arab. Papan dikemas menggunakan palet kayu dan plastic wrapping sebelum dikirim, dan ukuran custom di luar variasi standar tetap bisa dilayani sesuai kebutuhan proyek.
Bagi pembeli grosir atau kontraktor yang ingin memverifikasi mutu produksi secara langsung, kunjungan ke pabrik Gresik ini terbuka untuk dijadwalkan. Cara ini biasanya lebih meyakinkan dibanding hanya melihat spesifikasi di atas kertas, karena Anda bisa melihat sendiri bagaimana kiln drying chamber, mesin finger joint, dan press hidrolik bekerja pada hari kunjungan. Untuk kebutuhan pemesanan dalam jumlah besar, katalog dan harga papan FJL grosir tersedia terpisah, lengkap dengan opsi ukuran custom.
Pertanyaan lebih lanjut mengenai spesifikasi produksi bisa disampaikan melalui CS di 0852-5157-5007 atau email modernsolidwood.id@gmail.com.