
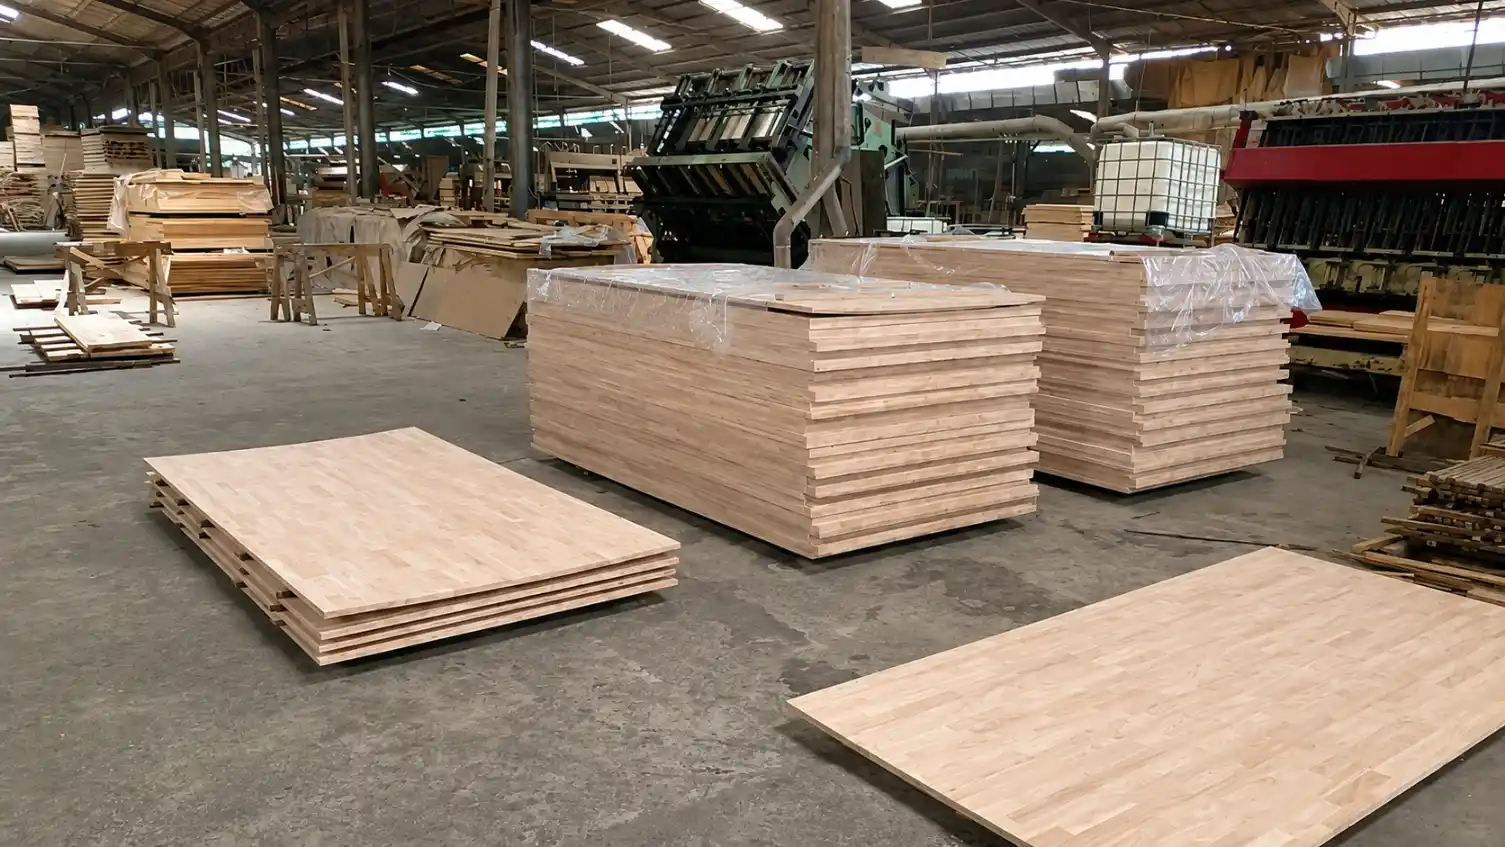
Kualitas pintu kayu FJL ditentukan jauh sebelum papan dipotong dan dirangkai menjadi daun pintu. Titik krusialnya ada di ruang pengeringan, tempat kadar air kayu diturunkan lalu dijaga ketat pada rentang 10-12%. Modern Solid Wood, produsen FJL Board yang mengoperasikan sendiri pabrik kayu di Gresik, Jawa Timur, menempatkan tahap ini sebagai fondasi seluruh proses produksi, sebab hasilnya menentukan apakah sebuah pintu akan tetap presisi bertahun-tahun kemudian atau justru melengkung hanya dalam hitungan bulan.
Sebagai produsen yang mengerjakan sendiri seluruh rangkaian produksi FJL Board, dari pengeringan sampai laminasi, Modern Solid Wood tidak bergantung pada material jadi dari pihak lain. Untuk memahami gambaran umum mengenai aplikasi dan keunggulan struktur material FJL, Anda dapat membaca panduan lengkap pintu kayu FJL. Halaman ini akan membahas secara khusus bagaimana tahapan oven dry dilakukan dan mengapa angka 10-12% menjadi target yang tidak bisa ditawar.
Mengapa moisture content (MC) 10-12% sangat krusial untuk pintu kayu FJL?
Moisture content adalah persentase berat air yang terkandung dalam kayu dibandingkan berat kayunya dalam kondisi kering total. Kayu bersifat higroskopis, seratnya terus menyerap atau melepaskan uap air mengikuti kelembapan udara di sekitarnya sampai mencapai titik seimbang yang disebut equilibrium moisture content (EMC). Selama kadar air kayu belum sejajar dengan EMC di lingkungan tempatnya berada, dimensi kayu akan terus bergerak.
Pergerakan inilah yang jadi sumber masalah pada pintu kayu. Kayu dengan kadar air di atas 12% masih menyimpan kelebihan air yang lambat laun dilepaskan setelah pintu terpasang di rumah. Seratnya menyusut tidak merata, sambungan finger joint bisa merenggang, dan daun pintu berangsur melengkung atau tidak lagi rata dengan kusen. Di sisi lain, kayu yang dikeringkan berlebihan sampai di bawah 8% justru menjadi getas. Saat diproses lebih lanjut, misalnya di-routing atau dibor untuk pemasangan hardware, kayu serapuh ini lebih mudah retak dan pecah di bagian tepinya.
Rentang 10-12% berada di titik yang mendekati EMC rata-rata untuk penggunaan dalam ruangan, baik di iklim tropis Indonesia yang cenderung lembap sepanjang tahun maupun di negara dengan empat musim. Kontrol kadar air seketat ini membuat kestabilan FJL unggul dalam perbandingan pintu FJL dan kayu solid utuh terkait risiko melengkung.
Tahapan teknis pengeringan kiln dry di fasilitas pabrik Gresik
Ada dua pendekatan umum untuk menurunkan kadar air kayu, air drying dan kiln drying. Air drying mengandalkan sirkulasi udara terbuka secara alami. Prosesnya lambat, sulit dikendalikan, dan hasil akhirnya sangat bergantung pada cuaca saat itu. Kiln drying, yang lebih dikenal sebagai oven dry, menggantikan ketergantungan pada cuaca dengan ruang pengeringan tertutup yang suhu, kelembapan relatif, dan sirkulasi udaranya diatur secara terkendali, sehingga kadar air kayu bisa diturunkan menuju target yang presisi dalam waktu yang jauh lebih terukur.
Di pabrik Gresik, kayu yang akan menjadi FJL Board melewati tahap pra-pengeringan lebih dulu. Air drying awal ini menurunkan kadar air pada bagian permukaan secara bertahap, sebelum kayu dimuat ke kamar kiln dry otomatis. Langkah ini membantu mengurangi risiko retak permukaan akibat perubahan suhu yang terlalu drastis begitu kayu masuk oven.
Begitu berada di dalam kamar kiln dry, suhu dinaikkan bertahap sambil kelembapan relatif diturunkan mengikuti kurva pengeringan yang sudah ditetapkan. Sirkulasi udara bertekanan dijaga merata ke seluruh tumpukan kayu, sebab perbedaan laju pengeringan antarbagian tumpukan biasanya justru memicu tegangan internal yang membuat kayu melengkung selagi masih berada di dalam kiln.
Tahap terakhir adalah conditioning atau equalizing. Suhu dan kelembapan disesuaikan kembali untuk meratakan kadar air dari permukaan sampai ke bagian inti kayu (core), karena bagian luar biasanya sudah lebih kering dibanding intinya di tahap-tahap sebelumnya. Kayu baru dianggap siap untuk tahap finger joint lamination, penyambungan potongan kayu bertekanan tinggi yang menyatukan serat-serat pendek menjadi satu panel utuh, setelah kadar air di permukaan dan inti relatif seragam. Stabilitas dimensi panel FJL bergantung pada dua hal sekaligus: sambungan finger joint yang presisi dan kadar air yang sudah rata sebelum laminasi berlangsung. Proses kiln dry ini diterapkan pada berbagai material, pelajari karakteristik jenis kayu FJL untuk memilih bahan baku pintu terbaik.
Prosedur quality control dan pengujian kadar air dengan moisture meter
Papan yang keluar dari kiln tidak langsung diasumsikan sudah memenuhi target. Tim quality control memverifikasinya dengan moisture meter digital, baik tipe pinless yang membaca kadar air tanpa menusuk permukaan kayu, maupun tipe pin-type yang mengukur lewat elektrode kecil yang ditancapkan ke serat kayu. Pengukuran dilakukan pada beberapa titik acuan yang diambil acak di sepanjang papan, bukan hanya satu titik saja.
Pengujian juga dilakukan pada dua kedalaman berbeda, permukaan dan bagian inti. Core test ini penting karena, seperti dijelaskan pada tahap conditioning, bagian luar kayu bisa saja sudah menyentuh 10-12% sementara intinya masih menyimpan kadar air lebih tinggi. Sebuah papan baru dinyatakan lolos apabila pembacaan di kedua kedalaman itu sama-sama berada dalam rentang yang ditetapkan.
Papan yang hasil ukurnya keluar dari rentang 10-12% disortir dan tidak diteruskan ke tahap laminasi. Sistem sortir ini berlaku pada setiap batch produksi, sehingga variasi kadar air antar lembar FJL Board dalam satu pengiriman tetap terjaga kecil.
Standar mutu ekspor: dipercaya pasar Jepang, Korea, hingga UEA
Kontrol kadar air seketat ini punya alasan komersial yang jelas. Negara dengan empat musim seperti Jepang dan Korea Selatan mengalami perubahan kelembapan udara yang tajam antar musim. Produk kayu yang dikirim ke sana harus sudah berada pada kadar air yang presisi sejak awal, karena ruang toleransi terhadap pergerakan dimensi jauh lebih sempit dibanding kondisi iklim tropis yang relatif stabil sepanjang tahun.
Modern Solid Wood mencatat rekam jejak penjualan lebih dari 85.000 FJL Board, dengan rincian sekitar 35.000 unit di pasar domestik dan lebih dari 50.000 unit diekspor ke negara-negara dengan standar kayu ketat seperti Jepang, Korea Selatan, Australia, dan UEA. Posisinya sebagai produsen langsung, yang menjalankan sendiri seluruh proses dari pengeringan sampai laminasi, membuat kontrol kualitas ini bisa dijaga konsisten dari awal produksi sampai produk siap kirim.
Mitra internasional turut jadi indikator dari hasil kerja ini. Minji Park dari Seoul, Korea Selatan, menyebut presisi dan respons kerja sama dengan Modern Solid Wood sebagai hal yang ia andalkan. Takeshi Mori dari Tokyo, Jepang, menilai presisi papan FJL cocok untuk kebutuhan joinery dan fitting yang detail. Di dalam negeri, produsen furnitur Aris Lesmana dan kontraktor Rudi Erwandi mencatat kestabilan mutu serta kemudahan pengolahan sebagai alasan mereka terus memakai material ini.
Keunggulan FJL board hasil kiln dry presisi untuk aplikasi pintu
Efek dari pengeringan yang terkontrol ini paling terasa begitu papan masuk ke tahap pembuatan pintu. Panel yang stabil memungkinkan produksi pintu berdimensi lebar tanpa risiko bagian tengahnya melengkung seiring waktu. Kestabilan dimensi hasil pengeringan ideal sangat krusial terutama pada panel pintu sliding kayu FJL berukuran lebar, di mana toleransi terhadap pergerakan kayu jauh lebih kecil dibanding pintu berukuran standar.
Kadar air yang sudah merata juga berpengaruh langsung pada daya rekat lem laminasi. Permukaan kayu yang kering sempurna memberi ikatan mekanis yang lebih kuat antara lem dan serat kayu dibanding permukaan yang masih menyimpan kelembapan, sebab sisa air cenderung menghalangi lem meresap sempurna ke pori-pori kayu. Sambungan finger joint dan lapisan laminasi pun jadi lebih tahan terhadap tarikan dan tekanan setelah pintu terpasang dan dipakai sehari-hari.
Dari sisi pemrosesan akhir, kayu dengan kadar air tepat sasaran juga lebih mudah dikerjakan. Routing, sanding, dan finishing bisa dilakukan tanpa risiko tepi kayu pecah atau serat terangkat, masalah yang lebih sering muncul pada kayu yang kadar airnya belum benar-benar stabil. Dapatkan produk kayu berstandar ekspor ini melalui layanan custom pintu kayu FJL Gresik langsung dari pabrik kami.